多型号电机混线生产的快速换模系统与工业自动控制系统装置制造
一、混线生产的挑战与需求
在电机及工业自动控制系统装置制造领域,市场对多品种、小批量的需求日益增长。传统单一型号生产线面临换型时间长、设备利用率低、库存成本高等问题。支持多型号电机混线生产,通过快速换模系统实现型号快速切换,已成为提升柔性制造能力的关键。
二、快速换模系统的核心技术
快速换模系统基于SMED方法,将换模作业分为内外部作业并优化。具体技术包括:
- 标准化接口与定位:模具采用统一的快换底板与定位销,实现免对中安装。
- 液压/气动夹紧:一键控制多点夹紧,替代传统螺栓紧固。
- 模具预加热与记忆参数:系统自动调用对应型号的工艺参数。
- 物料同步切换:线边库位指示系统与ANDON协作,同步切换来料。
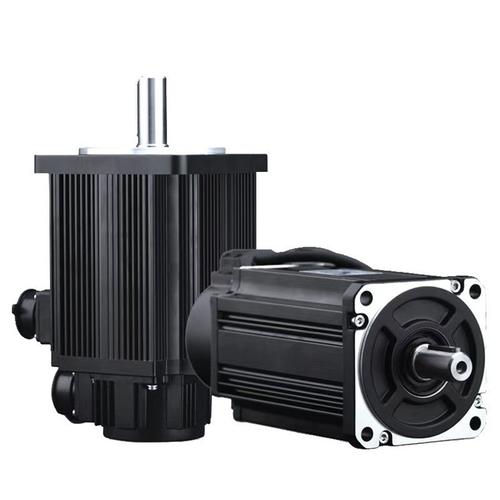
换模时间可由平均30分钟缩短至3-5分钟,支持电机型号如60、80、90、110系列混产。
三、工业自动控制系统装置制造中的集成应用
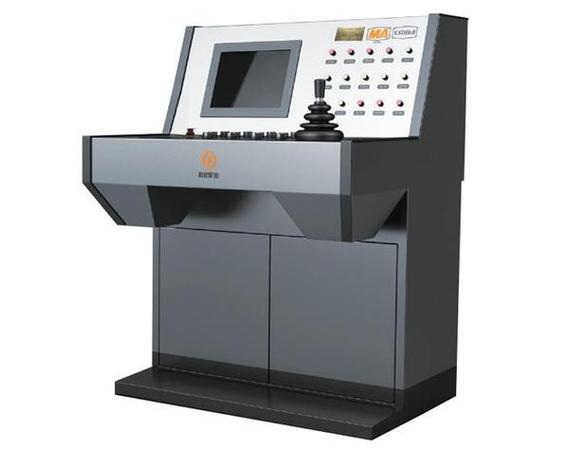
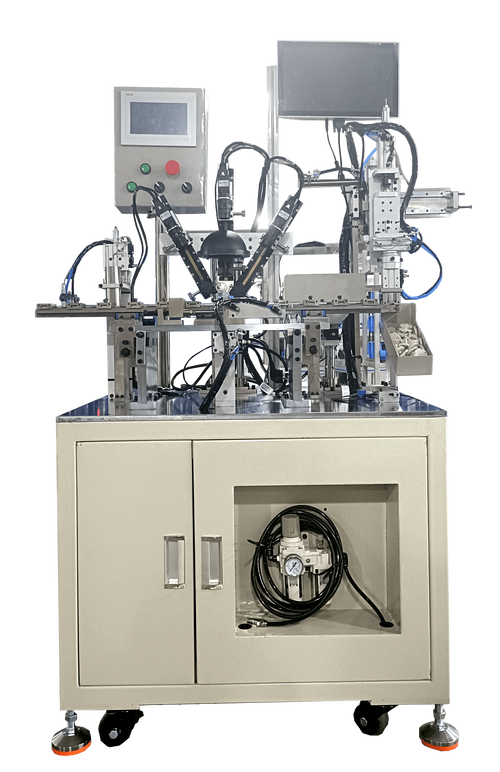
在工业自动控制系统装置制造(如伺服驱动器、PLC柜、变频器)中,混线生产同样要求快速换模与自适应控制。
控制系统方案要点:
- 采用MES下达工单并动态排产;
- PLC通过RFID或视觉识别读出当前型号;
- 自动调用加工程序与装配曲线;
- 与生产线换模系统联锁,确保切换前设备和机器人处于安全位置;
- 扭矩、压装、测试等参数自动匹配,不良品自动分流。
实际案例:某工业自动控制系统装置制造厂,将电机定子生产线与控制器装配线通过上述系统整合,实现每班次轮换6种电机型号,设备综合效率OEE提升18%。
四、实施效益与建议
效益:快速换模使换型损失时间减少80%;在制品库存降低30%;产线可柔性响应客户订单,交货周期缩短40%。
建议:
- 先梳理全部型号的模具/夹具特征,实施“一族一快换”策略;
- 部署数字化参数管理系统,自动记录和复用换型参数;
- 加强操作人员标准化作业培训;
- 在原自动控制系统基础上增加换模防错互锁和时序监控。
五、结论
多型号电机混线生产结合快速换模系统,不仅是电机生产线升级的方向,也为工业自动控制系统装置制造注入了柔性。通过控制系统和制造执行系统的深度融合,制造企业可以在同一产线上高效经济地生产多样化产品,适应个性化和快速变化的市场。
如若转载,请注明出处:http://www.hanxingtechsz.com/product/55.html
更新时间:2026-10-09 14:14:37