工业自动控制系统装置制造 成套导热油锅炉变频控制与配电整合方案
在工业热能设备领域,成套导热油锅炉系统的稳定运行高度依赖于电气控制与配电系统的协同设计。针对“变频器控制柜、动力柜、低压/高压配电箱、PLC编程及可维护性”等关键需求,工业自动控制系统装置制造正朝着集成化、智能化与高可靠性方向演进。
一、系统架构与设备构成
成套导热油锅炉控制系统通常包含以下核心装置:
- 高压配电箱:负责10kV/6kV电源的进线、计量与保护,为变压器及大功率电机提供可靠电源。
- 低压配电箱/动力柜:完成从变压器低压侧到各用电设备的电能分配,涵盖断路器、接触器、热继电器等元件,并设置无功补偿与谐波治理单元。
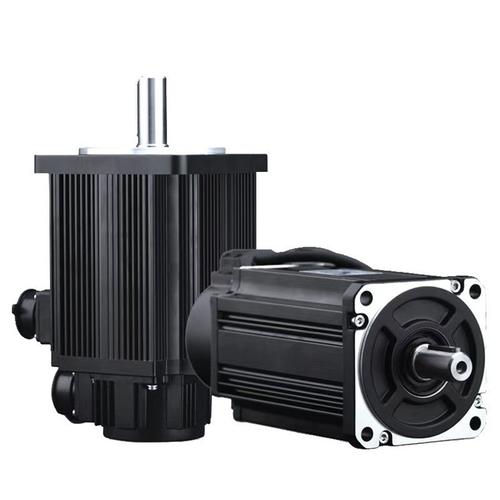
- 变频器控制柜:针对导热油循环泵、鼓风机、引风机等负载,采用变频调速实现流量/压力闭环控制,显著降低能耗与启动冲击。柜内集成变频器、滤波电抗器、制动单元及散热系统。
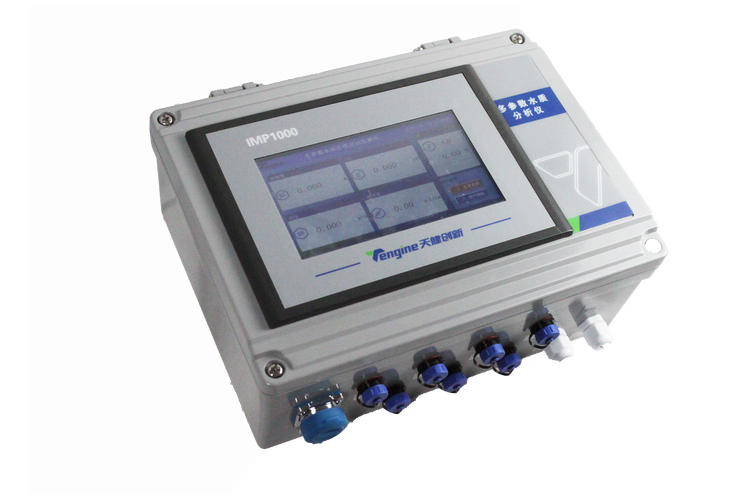
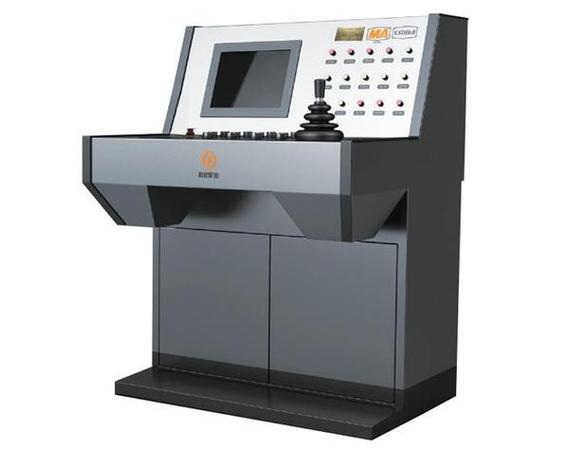
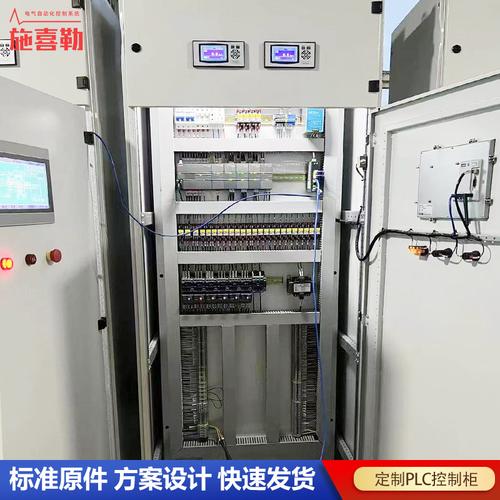
- PLC控制柜:以可编程逻辑控制器(PLC)为核心,采集温度、压力、流量、液位等信号,实现锅炉启停、连锁保护、PID调节及人机界面(HMI)监控。
二、制造工艺与可维护性设计
在装置制造环节,需重点保障:
- 柜体结构:采用标准模数化型材,强弱电分区隔离,预留20%以上扩展空间;柜门配置快拆铰链与透明观察窗,便于巡检。
- 布线工艺:动力线与信号线分槽敷设,屏蔽层单端接地;所有端子编号清晰,配备线号管与接线图册。
- 维护便利性:变频器与PLC模块采用导轨安装,支持热插拔更换;关键回路设置测试端子与故障指示;柜内照明与检修插座为标准配置。PLC程序具备在线监控、强制变量与故障记录功能,便于快速诊断。
三、PLC编程与自动控制策略
针对导热油锅炉的工艺特性,PLC程序应包含:
- 安全连锁:超温、超压、低液位、循环泵故障等联锁停炉逻辑,独立于常规控制回路。
- 变频控制:根据出口油温与回油温差,通过PID运算调节循环泵频率;风机变频与氧量信号联动,实现经济燃烧。
- 可维护性编程:采用结构化文本与梯形图混合编程,模块化功能块封装;预留远程通讯接口(Modbus TCP/Profibus),支持接入DCS或云平台,实现预测性维护。
四、制造质量标准
工业自动控制系统装置制造需遵循GB/T 7251、GB/T 14048等标准,出厂前完成绝缘耐压、接地连续性、功能模拟与带载测试。针对导热油锅炉高温高压风险,配电与控制柜防护等级不低于IP54,关键器件选用耐温型产品,确保在55℃环境温度下长期稳定运行。
结论:成套导热油锅炉的变频器控制柜、动力柜、高低压配电箱与PLC编程深度整合,是工业自动控制系统装置制造的核心能力体现。通过标准化设计、模块化制造与可维护性优先原则,可显著提升锅炉系统的安全性、能效与全生命周期运维效率。
如若转载,请注明出处:http://www.hanxingtechsz.com/product/58.html
更新时间:2026-11-19 08:05:05